

Phòng 102, Tòa nhà 13, Khu vực A, Công viên Wanyang Zhongchuang, Thị trấn Ganya, Hạt Jiashan, Chiết Giang Trung Quốc.
Nếu báo giá dây buộc có giá chỉ bằng một phần nhỏ của giá gia công, thì sự khác biệt hầu như luôn nằm ở quy trình gia công nguội. Đầu nguội đa trạm kéo dây cuộn, cắt một sợi có thể tích chính xác phù hợp và biến nó thành hình dạng bên trong khuôn kín ở nhiệt độ phòng, thường ở tốc độ 100 đến 400 miếng mỗi phút mà hầu như không có phế liệu.
Đó là câu trả lời ngắn gọn và nó giải thích ba điều mà người mua quan tâm: năng suất vật liệu duy trì ở mức gần 100%, độ bền mỏi tăng do dòng hạt đi theo bộ phận thay vì bị cắt ngang và chi phí đơn vị giảm khi dụng cụ được khấu hao. Những câu hỏi khó hơn sẽ được thu hẹp lại. Một hình học nhất định cần bao nhiêu cú đánh? Dây sẽ biến dạng bao nhiêu trước khi nó bị nứt? Dung sai nào có thể được giữ mà không cần thực hiện thao tác thứ hai?
Tiêu đề lạnh không phải là một lần nhấn. Đó là một chuỗi các hoạt động được hoàn thành trong chưa đầy một giây và mỗi bước chuẩn bị kim loại cho bước tiếp theo. Trình tự dưới đây là điển hình cho máy ba khuôn, bốn nhịp chạy bu lông lục giác từ dây cacbon thấp từ 5,5 mm đến 8 mm.
Dây rời khỏi cuộn dây, đi qua các cuộn làm thẳng và được kéo về phía trước bằng các cuộn cấp liệu để đo chiều dài sên chính xác. Sau đó, một con dao cắt sẽ cắt dây dựa vào khuôn đã cắt. Khuôn mặt bị cắt đó quan trọng hơn vẻ ngoài của nó: một vết cắt góc cạnh hoặc có gờ sẽ trở thành vạt áo hoặc nếp gấp sau ba nhát và không có thao tác hoàn thiện nào loại bỏ nó sau đó.
Cú đánh đầu tiên tạo hình vuông cho sên và định hình trước nó theo đường kính sẽ nằm trong khuôn tiếp theo mà không bị vênh. Cú đánh thứ hai làm đảo lộn phần đầu và làm giảm chuôi do đùn. Cú đánh thứ ba hoàn thiện phần đầu, mặt đệm và mặt vát. Các bộ phận có chuôi dài dưới đầu lớn, chẳng hạn như bu lông vai bậc và bu lông đầu chữ T, thường cần các trạm bổ sung vì mỗi cú đánh chỉ có thể di chuyển một lượng kim loại nhất định cùng một lúc.
Các bộ phận rắn được cắt bớt để loại bỏ đèn flash; các bộ phận rỗng được đục bằng chày để đẩy sên ra khỏi chuôi. Các sợi chỉ được cuộn giữa các khuôn phẳng hoặc hình trụ, làm thay thế kim loại thay vì cắt nó và để hạt chạy liên tục qua các rễ ren.
Gia công bu lông từ phôi thanh để cắt hạt. Mọi gốc ren và mọi góc lượn đều kết thúc bằng các sợi kim loại chạy ngang qua đường ứng suất, đây chính xác là nơi bắt đầu các vết nứt mỏi. Tiêu đề nguội thì ngược lại: các sợi uốn quanh miếng phi lê từ đầu đến thân và chạy song song với thân, do đó vết nứt phải đi ngang qua thớ thay vì chạy dọc theo thớ.
Làm việc nguội cũng làm tăng sức mạnh. Các loại thép có hàm lượng carbon thấp và boron như 10B21 đủ độ cứng để bu-lông hình thành đạt cấp độ 8,8 sau khi tôi và ram, còn thép không gỉ austenit như 304 đạt được cường độ chảy có thể đo lường được chỉ từ sự biến dạng. Đó cũng là lý do tại sao ren cuộn chịu tải trước cao hơn ren cắt có cùng kích thước danh nghĩa. Hình dạng sợi chắc chắn hơn chứ không chỉ mượt mà hơn.
Mọi vật liệu đều có giới hạn về mức độ có thể đẩy nó đi bao xa trong một đòn. Theo nguyên tắc chung, một chuôi không được hỗ trợ có thể bị lệch khoảng 2,5 lần đường kính ban đầu của nó trước khi nó bị vênh; việc đỡ chuôi bên trong khuôn sẽ làm tăng mức trần đó nhưng lại tăng thêm dụng cụ và chi phí. Vượt quá giới hạn và hư hỏng có thể dự đoán được: các vết nứt hình chữ V bên trong thân trong quá trình ép đùn ngược, các vết chồng lên nhau khi bề mặt bên ngoài tự gập lại hoặc các vết nứt cắt chạy từ đầu bị cắt của sên.
Bôi trơn là giới hạn cứng khác. Thép carbon thường được phủ phốt phát và xà phòng để lớp phủ mang chất bôi trơn vào khuôn dưới áp suất. Thép không gỉ không chấp nhận tốt lớp phủ đó và cần chất bôi trơn oxalate hoặc clo, chạy chậm hơn và đắt hơn. Nhôm hình thành sạch sẽ nhưng sưng tấy nhanh chóng. Khi một bộ phận được mô tả là không thể nguội đầu, nguyên nhân thường là một trong ba nguyên nhân: quá nhiều biến dạng ở một trạm duy nhất, chất mang chất bôi trơn không đúng hoặc dây có đường kính không phù hợp từ máy nghiền.
Các bộ phận rỗng nằm ngay mép của phong bì đó. Quá trình ép đùn về phía sau tạo thành lỗ khoan trong khi đường kính bên ngoài được giới hạn bởi khuôn, sau đó một chày xuyên qua phần màng còn lại, để lại một bức tường liền mạch.
Bu lông mặt bích rỗng tùy chỉnh cho kết nối ống dầu Bu lông mặt bích rỗng dùng cho kết nối ống dầu, phù hợp với sản xuất nguội, được cung cấp bằng thép carbon M12 x 55 mm với kích thước, cấp độ và lớp hoàn thiện có thể tùy chỉnh. Xem sản phẩm → Tiêu đề lạnh rẻ cho mỗi bộ phận và đắt cho mỗi lần thiết lập. Dụng cụ cho một bộ phận có thể có giá từ vài nghìn đến hơn mười nghìn đô la tùy thuộc vào số lượng khuôn, hạt dao cacbua và liệu có cần trạm xỏ lỗ hoặc cắt tỉa hay không. Chi phí đó chỉ có ý nghĩa khi nó được trải đều trong quá trình sản xuất, đó là lý do tại sao quy trình này chiếm ưu thế ở số lượng hàng chục nghìn và thua khi gia công với số lượng hàng trăm.
| Tuyến đường | Năng suất vật liệu | Đầu ra điển hình | Tác dụng lên sức mạnh | Chi phí dụng cụ |
|---|---|---|---|---|
| Tiêu đề lạnh | 95-99 phần trăm | 100-400 chiếc mỗi phút | Tăng thông qua dòng chảy hạt và làm việc cứng lại | Cao, khấu hao theo khối lượng |
| Gia công trục vít | 50-70 phần trăm | 10-60 miếng mỗi phút | Trung tính hoặc giảm ở gốc ren | Thấp |
| Rèn nóng | 85-95 phần trăm | 30-90 miếng mỗi phút | Trung tính, cần xử lý nhiệt sau | Trung bình đến cao |
Các con số chính xác di chuyển theo kích thước bộ phận và cấp độ, nhưng mô hình vẫn giữ nguyên. Trường hợp tiêu đề nguội bị mất trên giấy thường là một bộ phận cần được gia công thứ cấp: lỗ chéo chặt, mặt phẳng được phay hoặc dung sai lỗ khoan mà khuôn không thể giữ được. Những tính năng đó được thêm vào sau khi tạo hình sẽ rẻ hơn so với việc ép vào khuôn.
Hầu hết các tranh luận giữa người mua và nhà cung cấp đều bắt nguồn từ một bản vẽ không nêu rõ điều gì thực sự quan trọng. Một bản vẽ tiêu đề nguội có thể sử dụng được thường ghi rõ những điều sau:
Tại xưởng sản xuất, việc kiểm tra cũng tuân theo logic tương tự. Các mẫu đầu tiên được kiểm tra chiều cao đầu, đường kính thân và thước đo ren. Kiểm tra trong quá trình phát hiện độ mòn khuôn trước khi nó vượt quá giới hạn cho phép. Quá trình xem trực quan cuối cùng sẽ tìm kiếm các vòng, vết nứt và phần đầu chưa được lấp đầy. Đối với các bộ phận quan trọng về an toàn, việc phát hiện vết nứt và kiểm tra độ cứng sau khi xử lý nhiệt là tiêu chuẩn chứ không phải là tùy chọn.
Bởi vì dụng cụ và quy trình được kết hợp rất chặt chẽ nên việc nhà cung cấp kiểm soát khuôn của chính mình cũng quan trọng như bản thân máy. Một nhà sản xuất tự cắt dụng cụ của mình và vận hành các đầu phun trong nhà có thể điều chỉnh trình tự thổi khi nhiều vật bắt đầu bị nứt, thay vì gửi lại vấn đề cho bên thứ ba. Đó là lý do thực tế để xem xét nền nhà máy trước bảng giá. Các trạm khuôn, kho dây và đối tác xử lý nhiệt đều xuất hiện trong những tuần sản xuất đầu tiên.
Đối với các dạng hình học không chuẩn, cuộc trò chuyện nên bắt đầu bằng bản vẽ và ứng dụng thay vì số danh mục. Phát triển dây buộc tùy chỉnh hoạt động tốt nhất khi nhà cung cấp biết đường dẫn tải, vật liệu ghép và mômen lắp ráp vì những chi tiết đó quyết định loại dây, số lần va đập và lớp phủ.
Việc lựa chọn lớp cũng tuân theo quy tắc tương tự. Các bộ phận sẽ chịu tải trước hoặc độ rung cao, bao gồm phần cứng gắn quang điện, giá đỡ khung và phụ kiện áp suất, thường biện minh cho thép boron hoặc hợp kim được tôi và tôi luyện sau khi tạo hình, với lớp phủ phù hợp với môi trường.
Bu lông cày cổ vuông mạ kẽm lớp 12,9 Bu lông cày cổ vuông có độ bền cao để buộc chặt quang điện, được liệt kê là M12 x 45 mm với lớp mạ kẽm và các tùy chọn kích thước, cấp độ và hoàn thiện tùy chỉnh. Xem sản phẩm → Tiêu đề lạnh lùng mang lại lợi ích cho những người mua hiểu nó hoạt động ở đâu và dừng ở đâu. Xác định loại dây, đảm bảo dung sai tới hạn là thực tế và tách biệt các đặc điểm phải được hình thành với các đặc điểm có thể được gia công sau đó. Hãy làm điều đó và quy trình sẽ mang lại những gì nó hứa hẹn: phế liệu gần như bằng 0, các bộ phận bền hơn và chi phí đơn vị mà việc gia công không thể đáp ứng về số lượng.
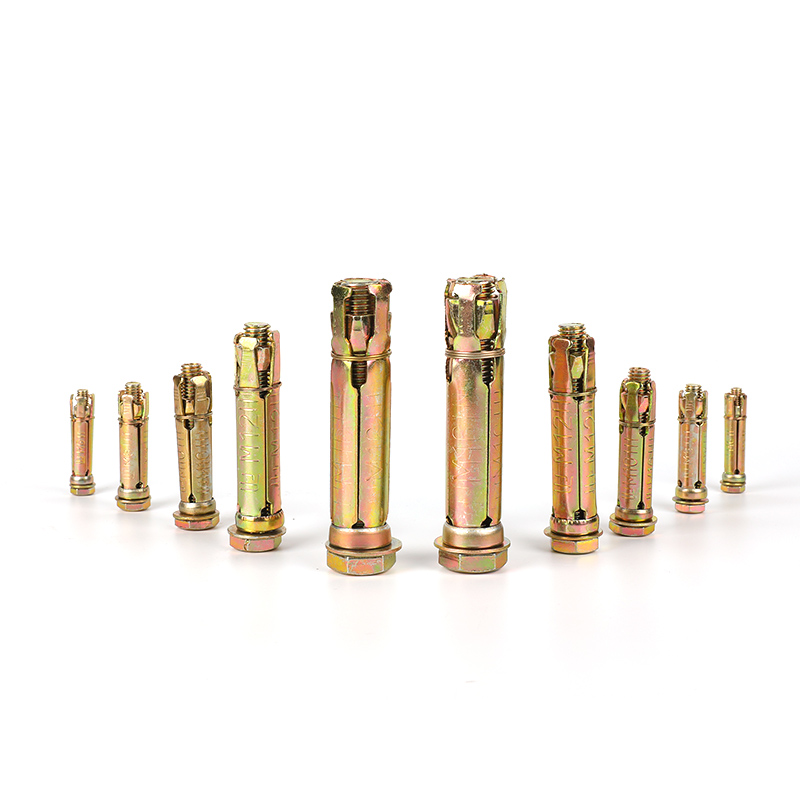
Khắc phục các mỏ neo bao gồm bu lông, vòng đệm, đai ốc và khiên hình trụ 4PCS. Bằng cách siết chặt các bu lông, các ống khiên mở rộng và các thành ...
Xem chi tiết
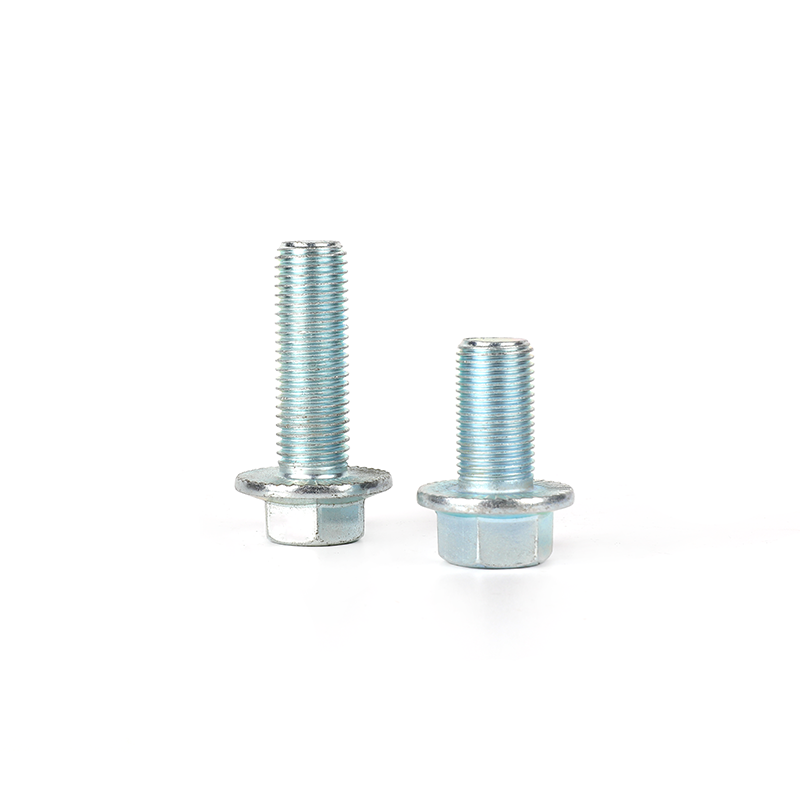
Bu lông mặt bích được sử dụng đặc biệt để kết nối chặt chẽ các đường ống và các thành phần với mặt bích. Chúng tôi sản xuất các bu lông mặt bích là...
Xem chi tiết
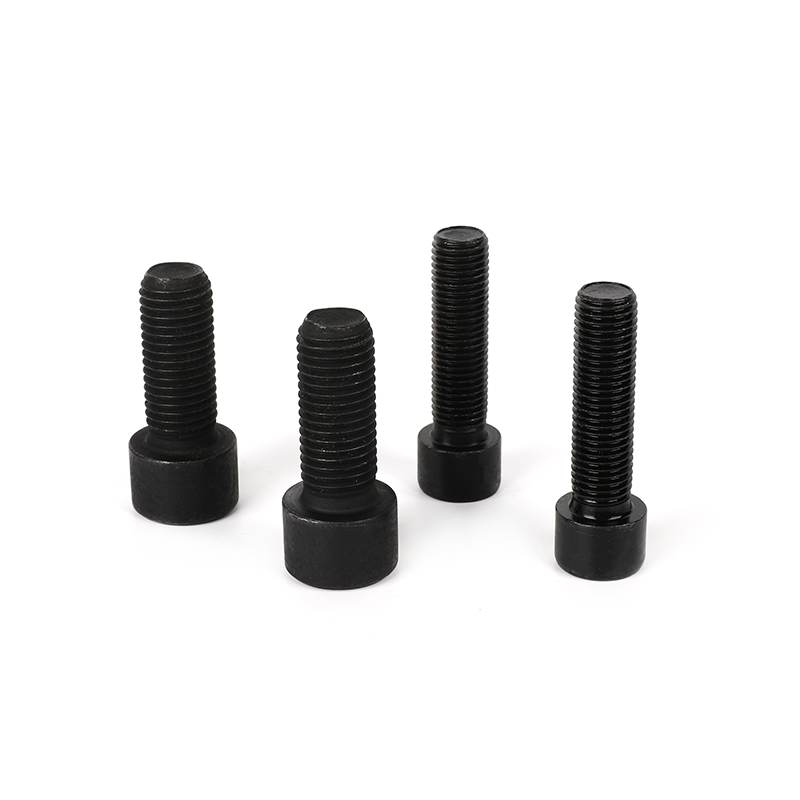
Các bu lông ổ cắm hình lục giác đầy đủ oxit đen 8.8 có thiết kế hex bên trong và cần được sử dụng với một cái cờ lê với đầu hex. Thiết kế chỉ đầy đ...
Xem chi tiết
Lớp 8,8 Bu lông hình lục giác đầy đủ oxit đen là một dây buộc rất phổ biến và đòi hỏi một cờ lê hoặc cờ lê hex để thắt chặt nó. Bu lông đầu Hex của...
Xem chi tiết
Sản phẩm này được làm bằng thép carbon chất lượng cao và trải qua quá trình xử lý nhiệt nghiêm ngặt. Nó có sức mạnh cao, độ co giãn tốt và độ dẻo d...
Xem chi tiết
Bolt hình lục giác hoàn toàn bằng thép không gỉ 304 này là một loại ốc vít làm từ vật liệu thép không gỉ chất lượng cao và có khả năng chống ăn mòn...
Xem chi tiết
Bu lông vai bằng phẳng tròn phẳng đơn giản này là một dây buộc phù hợp cho nhiều ứng dụng hàn. Thiết kế đầu phẳng và đầu tròn của nó làm cho nó ổn ...
Xem chi tiết
Bolt Máy cày cổ vuông lớp 12,9 này có những ưu điểm của độ chính xác cao, khả năng hoạt động cao, cường độ cao và độ bền kéo cao. Được thiết kế the...
Xem chi tiết